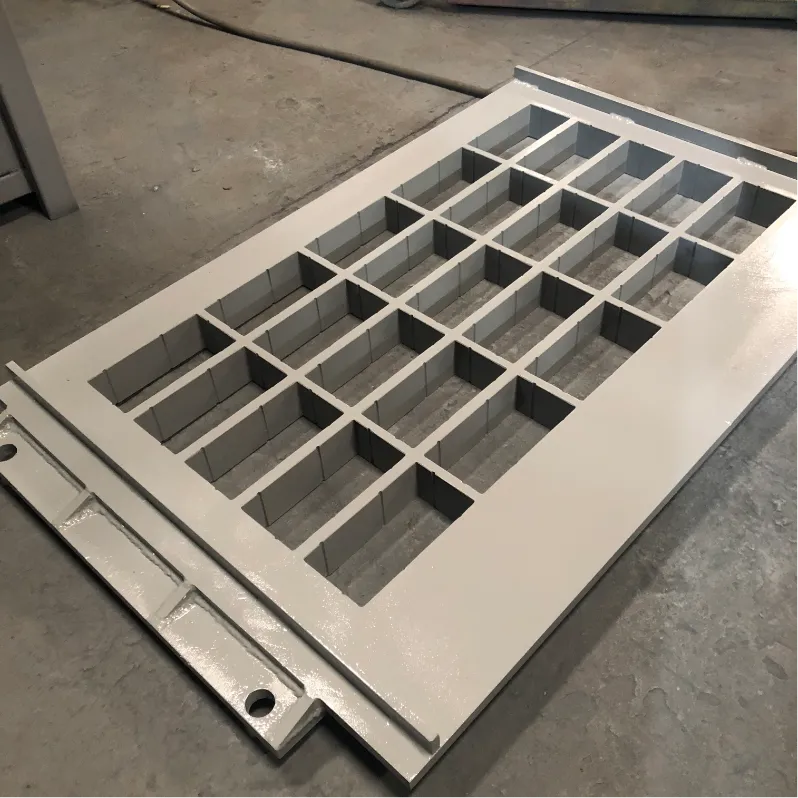
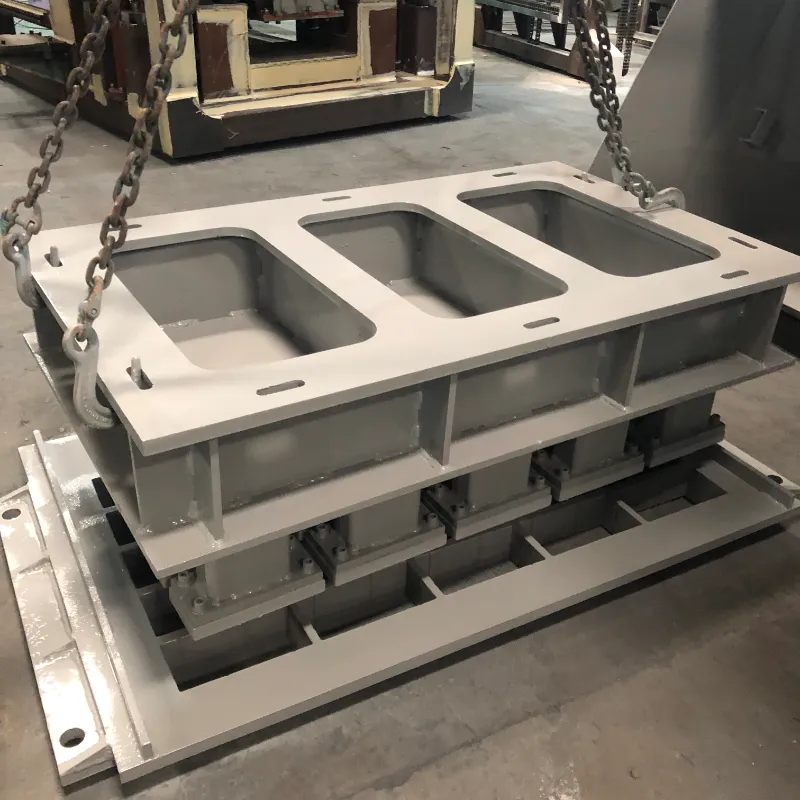
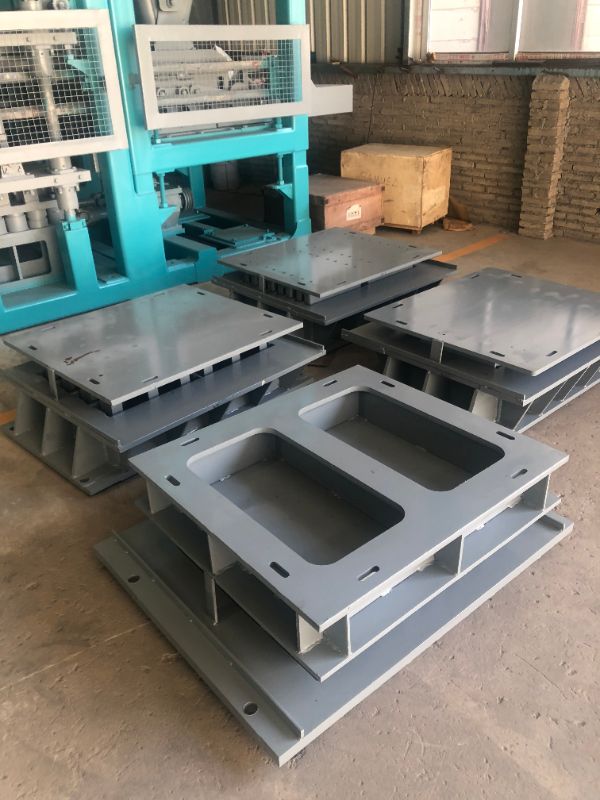
Pentru betonblocproducătorilor, etapa de demulare este locul în care productivitatea și calitatea produsului stau sau scad. Atunci când betonul lipit, crăpăturile sau suprafețele sunt defecte în timpul demulării, costurile cu timpul de nefuncționare, deșeurile și produsul respins se acumulează rapid. Înțelegerea cauzelor fundamentale ale acestor probleme comune și a știi cum să le rezolvi este esențială pentru menținerea unei linii de producție eficiente.
La Fujian Unik Mold Technology Co., Ltd., proiectăm matrițe de beton de înaltă performanță din 2010. Bazându-ne pe experiența noastră de deservire a 28 de piețe de export, iată un ghid practic de depanare pentru cele mai frecvente probleme de demulare.
Lipirea este una dintre cele mai frecvente și frustrante probleme în producția de beton. Încetinește ciclurile, deteriorează atât matrița, cât și produsul și poate opri o linie.
Cauze probabile:
Aplicare insuficientă sau neuniformă a uleiului
Agent de degajare de calitate scăzută, care nu se potrivește cu tipul de beton
Uzura suprafeței cavității creând puncte de frecare
Momentul de demulare necorespunzător — fie prea devreme, fie prea târziu
Amestec de beton rigid, cu lucrabilitate redusă
Solutii:
Aplicați un strat subțire și uniform de ulei de degajare profesional pe toate suprafețele cavității
Lustruiți din nou cavitățile matriței pentru a restabili un finisaj neted al suprafeței (UNIK recomandă Ra 1.6)
Mențineți un timp de deformare constant, în mod ideal 10-15 secunde după vibrație
Ajustați amestecul de beton pentru a îmbunătăți curgerea și pentru a reduce lipiciitatea
Găurile de aer de pe suprafața blocurilor finite sunt mai mult decât o problemă cosmetică - pot compromite integritatea structurală.
Cauze probabile:
Vibrații insuficiente, împiedicând evacuarea aerului prins
Amestecul de beton prea vâscos care prinde bulele de aer
Distribuție slabă a hrănirii, lăsând pungi de aer în cavitate
Utilizarea agenților de degajare pe bază de ulei care pot prinde aer la suprafața matriței
Solutii:
Recalibrați frecvența de vibrație la intervalul recomandat de 50-60 Hz
Îmbunătățiți fluiditatea betonului prin ajustarea designului amestecului sau prin adăugarea de plastifianți
Asigurați o alimentare uniformă și completă în toate cavitățile
Luați în considerare utilizarea agenților de eliberare pe bază de apă, despre care s-a demonstrat că produc o calitate mai bună a suprafeței decât alternativele pe bază de ulei
Blocurile crăpate reprezintă o pierdere directă de material și forță de muncă.
Cauze probabile:
Amestecul este prea uscat, reducând puterea verde
Timp de întărire inadecvat înainte de demulare
Vibrații necorespunzătoare - fie prea scăzute, fie prea ridicate
Solicitarea mecanică de la lipire în timpul demulării
Schimbări bruște de temperatură după producție
Solutii:
Creșteți conținutul de apă sau adăugați un plastifiant la amestec
Prelungiți timpul de întărire la 24-48 de ore înainte de demulare
Reglați vibrația la frecvența corectă pentru dimensiunea și forma blocului dvs
Asigurați o demulare lină și o lubrifiere adecvată a cavității pentru a preveni lipirea
Un finisaj dur al suprafeței afectează atât estetica, cât și capacitatea de vânzare.
Cauze probabile:
Suprafețe cu cavități uzate sau zgâriate
Reziduuri de ciment uscate rămase în matriță din ciclurile precedente
Ulei de degajare de proastă calitate
Amestecul de beton suprauscat
Solutii:
Lustruiți din nou pereții cavității pentru a restabili finisarea netedă a suprafeței
Curățați mucegaiul imediat după fiecare schimb pentru a preveni acumularea de ciment
Utilizați un agent de degajare adecvat (evitați utilizarea motorinei sau a altor înlocuitori)
Măriți proporția de nisip fin sau ajustați raportul apă-ciment
Deteriorarea marginilor și colțurilor blocurilor este adesea un semn de solicitare mecanică în timpul demulării.
Cauze probabile:
Colțurile cavității uzate sau deteriorate
Demulare greu din cauza amestecului lipicios
Vibrații excesive care cauzează fragilitatea marginilor
Întărire incorectă sau uscare prea rapidă
Solutii:
Reparați sau înlocuiți inserțiile cavității deteriorate
Aplicați ulei de degajare uniform pe toate suprafețele
Echilibrați vibrațiile pentru a evita supracompactarea
Păstrați condițiile de întărire stabile și umbrite
Micro-lacrimile și decolorarea gri pot apărea pe suprafețele blocurilor, afectând în special produsele premium unde aspectul contează.
Cauze probabile:
Aderența dintre beton și suprafața matriței în timpul demulării, cunoscută sub denumirea de „aderență cu încălțăminte”
Formare de „floare” pe blocuri realizate cu ciment alb
Solutii:
Optimizați timpul de demulare și aplicarea agentului de eliberare
Pentru produsele de ciment alb, controlați cu atenție condițiile de întărire și selectarea agentului de degajare pentru a preveni formarea înfloririi
Dimensiunile inconsecvente ale blocului indică o problemă cu stabilitatea matriței sau alinierea mașinii.
Cauze probabile:
Deformarea cadrului matriței din cauza oboselii de vibrații pe termen lung
Șuruburi slăbite sau inserții din cavitate nealiniate
Dezechilibrul vibrațiilor mașinii
Hrănire neuniformă sau amestec inconsecvent
Solutii:
Strângeți toate șuruburile folosind o cheie dinamometrică pentru a asigura alinierea corectă
Verificați știfturile de aliniere și înlocuiți-i pe cei uzați
Reglați motoarele cu vibrații pentru echilibru
Standardizați hrănirea și amestecați consistența

Multe probleme de demulare pot fi prevenite prin proiectarea corectă a matriței și selectarea materialului:
Unghiul de aspirare: o conicitate adecvată a pereților cavității este esențială pentru o demulare curată. Fără el, blocurile se vor lipi indiferent de calitatea agentului de eliberare.
Raza colțului: colțurile ascuțite de 90 de grade sunt puncte de stres în care inițiază fisurarea. Modelele UNIK încorporează colțuri razate de 3-5 mm pentru a reduce deteriorarea marginilor.
Finisarea suprafeței: O suprafață cu cavitate lustruită (Ra 1,6) reduce frecarea și îmbunătățește performanța de demulare cu până la 30%.
Tratament termic: Cementarea adecvată realizează o duritate a suprafeței de HRC58-62, menținând în același timp duritatea miezului, reducând uzura care duce la lipire.
Calitatea oțelului: utilizarea materialelor de înaltă calitate, cum ar fi 42CrMo sau oțeluri de calitate pentru scule, asigură că matrița își menține forma și calitatea suprafeței pe parcursul a 80.000-100.000 de cicluri.
Majoritatea problemelor de demulare sunt previzibile și prevenite. Prin identificarea sistematică a cauzei principale – indiferent dacă este vorba despre proiectarea amestecului, setările de vibrații, aplicarea agentului de degajare sau starea mucegaiului – puteți implementa soluții direcționate care reduc risipa și timpul de nefuncționare.
O matriță bine întreținută poate dura 80.000–100.000 de cicluri, menținând în același timp calitatea perfectă a suprafeței blocului și funcționând fără probleme pe liniile automate de mare viteză. Cu o depanare adecvată și o inginerie de înaltă precizie a matriței, vă puteți menține linia de producție să funcționeze eficient, cu rate mai mici de defecte și întreruperi minime.